
Hệ thống dập rãnh cuộn của bạn có đang tiêu tốn chi phí không?
Hệ thống dập rãnh cuộn của bạn có đang tiêu tốn chi phí không?
Hãy tưởng tượng thế này: bây giờ là 2 giờ 15 phút chiều thứ Ba. Một nhà máy gia công ở Ohio vừa phải loại bỏ thanh dầm cán định hình thứ ba trong ca làm việc vì vết khía bị lệch tâm 1,2 mm. Người vận hành khẳng định chương trình đã đúng. Kỹ thuật viên bảo trì thì đổ lỗi cho dụng cụ. Giám đốc sản xuất đã bắt đầu tính toán lại số giờ làm thêm cần thiết để kịp giao hàng vào thứ Sáu. Mọi người đều bực bội, và không ai có thể chỉ ra nguyên nhân gốc rễ duy nhất.

Nếu cảnh tượng đó nghe có vẻ quen thuộc, thì câu trả lời cho câu hỏi trong tiêu đề gần như chắc chắn là có. Một máy dập và khắc rãnh CNC công suất lớn không phải là một nâng cấp xa xỉ; nó tạo nên sự khác biệt giữa năng suất ổn định và tình trạng phải xử lý sự cố hàng ngày. Nói một cách đơn giản, câu trả lời là: nếu hệ thống hiện tại của bạn dựa vào việc bố trí thủ công, máy ép độc lập hoặc việc khắc rãnh được thực hiện như một công đoạn phụ, bạn đang phải trả giá cho sự lựa chọn đó bằng phế liệu, nhân công và năng suất bị mất đi trong mỗi ca làm việc.
Bài viết này sẽ phân tích chi tiết chi phí thực tế, sự khác biệt của một máy khắc và đánh dấu rãnh CNC được thiết kế đúng chuẩn, và cách các xưởng thực tế đã đo lường sự thay đổi. Mục tiêu không phải là bán máy cho bạn. Mục tiêu là giúp bạn nhận ra những chi phí ẩn để đưa ra quyết định sáng suốt.
Vấn đề khó khăn 1: Độ chính xác của vết khía bị sai lệch và phế phẩm.
Trong gia công cán định hình công nghiệp nặng, rãnh khuyết là một đặc điểm định vị. Nếu rãnh khuyết bị lệch, mọi thứ ở các bước tiếp theo đều bị lệch: giá đỡ ghép nối, đồ gá hàn, cụm lắp ráp cuối cùng. Nhiều xưởng vẫn tạo rãnh khuyết sau khi gia công trên máy ép riêng biệt, sử dụng các điểm dừng cứng và đo thủ công. Cách tiếp cận đó hiệu quả với sản phẩm đầu tiên và sản phẩm thứ mười. Đến sản phẩm thứ hai trăm, sự giãn nở nhiệt trong máy ép, sự mài mòn của các điểm dừng và sự mệt mỏi của người vận hành bắt đầu gây ra hiện tượng lệch.
Hậu quả không chỉ là phế phẩm. Đó là việc làm lại, phân loại và chi phí âm thầm cho việc kiểm tra từng bộ phận vì bạn không còn tin tưởng vào quy trình nữa. Một nhà máy cán định hình cỡ trung mà chúng tôi đã trao đổi cho biết tỷ lệ phế phẩm trên các biên dạng có rãnh là 3,8%, với mỗi bộ phận bị loại bỏ tương đương khoảng 40 phút thời gian cán định hình và xử lý. Với sản lượng của họ, con số đó lên tới hơn 90.000 đô la mỗi năm chỉ riêng về vật liệu và nhân công, chưa kể chi phí vận chuyển nhanh để thay thế các bộ phận bị lỗi.
Vấn đề khó khăn thứ 2: Các thao tác đánh dấu phụ và điểm nghẽn
Việc đánh dấu thường được xem là công đoạn làm thêm sau cùng. Một chi tiết được cắt rãnh, sau đó chuyển đến trạm đánh dấu, rồi lại chuyển đi để xếp chồng. Mỗi thao tác di chuyển là một bước xử lý, và mỗi bước xử lý đều tiềm ẩn nguy cơ hư hỏng và làm tăng thời gian chờ đợi. Trong môi trường sản xuất nhiều loại sản phẩm, trạm đánh dấu trở thành điểm nghẽn vì mỗi lần thay đổi chi tiết đều cần một khuôn mẫu mới, một thiết lập mới hoặc một chương trình mới được nạp bởi người có thể không có mặt tại chỗ.
Chi phí ở đây rất khó nhận biết. Nó không xuất hiện dưới dạng một khoản mục riêng lẻ. Nó xuất hiện dưới dạng hàng tồn kho đang trong quá trình sản xuất, dưới dạng lưu lượng xe nâng và dưới dạng tiền làm thêm giờ vào cuối tháng. Một quản lý nhà máy đã mô tả việc đánh dấu là "hoạt động mà không ai sở hữu", và chính vì lý do đó mà nó trở nên đắt đỏ.
Khó khăn thứ 3: Thay đổi công cụ và độ phức tạp trong lập trình
Các thanh định hình chịu tải nặng không phải là các chi tiết nhỏ. Máy dập rãnh cuộn xử lý các tiết diện dày và dài cần dụng cụ chắc chắn, và việc thay thế dụng cụ chắc chắn tốn thời gian. Khi việc thay đổi dụng cụ mất hai giờ, người lập kế hoạch sẽ gom nhóm các công việc để tránh điều này, dẫn đến tăng lượng hàng tồn kho và kéo dài thời gian giao hàng. Lập trình lại thêm một lớp phức tạp: nếu máy yêu cầu phần mềm CAM ngoại tuyến và chuyên gia xử lý mã sau khi in, những thay đổi đơn giản sẽ phải chờ chuyên gia đó.
Hậu quả là cửa hàng không thể đáp ứng nhanh chóng các yêu cầu thay đổi của khách hàng, mặc dù dây chuyền cán định hình tự thân có khả năng làm được điều đó. Hạn chế không nằm ở khâu định hình mà là ở khâu thiết lập cắt rãnh và đánh dấu.
Giải pháp: Một máy, một thiết lập, một chương trình.
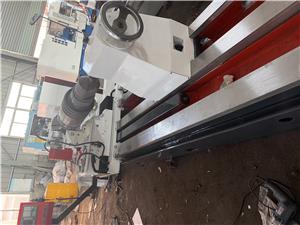
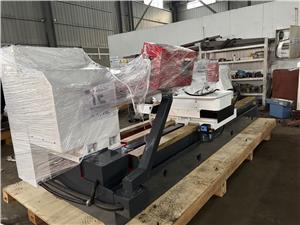
Máy cắt rãnh và đánh dấu CNC công suất lớn giải quyết cả ba vấn đề khó khăn bằng cách hợp nhất các thao tác và loại bỏ sự sai lệch do con người trong bước định vị. Kiến trúc máy rất quan trọng: khung máy cứng cáp được thiết kế cho vật liệu dày, các trục điều khiển bằng servo với phản hồi vòng kín và hệ thống điều khiển xử lý cả việc cắt rãnh và đánh dấu từ một chương trình duy nhất.
Để khắc phục hiện tượng sai lệch độ chính xác, giải pháp là sử dụng tham chiếu trong quá trình gia công. Máy sẽ định vị chi tiết dựa trên một mốc chuẩn được điều khiển bằng servo, chứ không phải một điểm dừng cố định, và bù trừ vị trí đã đo trước khi cắt rãnh. Việc đánh dấu được thực hiện trong cùng một thiết lập, do đó dấu và rãnh dùng chung một hệ tọa độ. Kết quả là độ lặp lại không phụ thuộc vào cảm nhận của người vận hành.
Đối với điểm nghẽn trong việc đánh dấu, giải pháp là loại bỏ hoàn toàn thao tác phụ. Việc đánh dấu được lập trình như một phần của chu trình cắt rãnh, bất kể yêu cầu là số hiệu bộ phận, ký hiệu hàn hay mã truy xuất nguồn gốc. Không có khuôn mẫu, không có trạm riêng biệt và không có hàng chờ.
Đối với việc thay đổi sản phẩm, giải pháp là sử dụng dụng cụ thay nhanh và hệ thống điều khiển chấp nhận các chương trình tham số. Khi một biên dạng thay đổi, người vận hành chọn chương trình và xác nhận dụng cụ, và máy sẽ tự động thực hiện phần còn lại. Các xưởng chuyển từ thời gian thay đổi hai giờ xuống dưới hai mươi phút sẽ ngừng gom lô sản phẩm, từ đó giảm lượng hàng tồn kho và rút ngắn thời gian giao hàng.
Bảng dưới đây tóm tắt sự khác biệt giữa thiết lập thông thường và máy khắc và đánh dấu rãnh lăn CNC.
| Nhân tố | Thiết lập thông thường | Máy cắt rãnh và đánh dấu CNC hạng nặng |
|---|---|---|
| Định vị rãnh | Điểm dừng cố định, đo bằng tay | Bộ điều khiển servo với phản hồi vòng kín |
| Đánh dấu | Trạm phụ, khuôn mẫu | Tích hợp trong cùng một chu kỳ |
| Chuyển đổi | 1,5 đến 2 giờ | Thông thường dưới 20 phút |
| Tỷ lệ phế liệu | Phổ biến từ 2 đến 5 phần trăm | Có thể đạt được dưới 1 phần trăm |
| Lập trình | CAM ngoại tuyến, phụ thuộc vào chuyên gia | Tham số, người vận hành có thể chỉnh sửa |
Các trường hợp khách hàng
Các trường hợp sau đây là những ví dụ tiêu biểu về cách các xưởng đã áp dụng công nghệ này. Tên nhân vật được hư cấu, nhưng điều kiện hoạt động và kết quả đo được phản ánh đúng loại lợi ích đã được ghi nhận trong môi trường cán định hình tải nặng.
Trường hợp 1: Nhà máy cán định hình kết cấu vùng Trung Tây Hoa Kỳ
Dave Kowalski, quản lý nhà máy tại một xưởng cán định hình kết cấu ở Indiana, đang vận hành hai ca trên dây chuyền sản xuất xà gồ thép dày. Tỷ lệ phế phẩm do cắt khuyết là 4,1%. Sau khi lắp đặt máy cắt khuyết và đánh dấu CNC công suất lớn từ NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., tỷ lệ phế phẩm đã giảm xuống còn 0,7% trong vòng ba tháng. Thời gian chuyển đổi ca làm việc giảm từ 95 phút xuống còn 18 phút. Đánh giá của Dave: "Chúng tôi đã ngừng kiểm tra từng chi tiết vì cuối cùng chúng tôi đã tin tưởng vào quy trình. Chỉ riêng điều đó đã giúp giải phóng hai nhân viên kiểm tra để làm các công việc khác."
Trường hợp 2: Nhà cung cấp cấp bậc thấp hơn trong ngành ô tô Đức
Tại Baden-Württemberg, một nhà cung cấp cấp hai chuyên sản xuất các bộ phận khung ghế được cán định hình cần có dấu hiệu truy xuất nguồn gốc trên mỗi chi tiết. Trạm đánh dấu thứ cấp là điểm nghẽn trong quá trình thay đổi mẫu mã. Sau khi tích hợp việc đánh dấu vào chu trình cắt rãnh, nhà cung cấp đã giảm lượng hàng tồn kho giữa các công đoạn xuống 62% và loại bỏ một bước xử lý hoàn chỉnh cho mỗi chi tiết. Giám đốc thu mua Anja Fischer nhận xét: "Việc đánh dấu không còn là một quá trình riêng biệt nữa. Nó diễn ra cùng với việc cắt rãnh, và dữ liệu được ghi lại trong cùng một bản ghi."
Trường hợp 3: Nhà sản xuất giá kệ tại Anh
Một nhà sản xuất giá kệ ở vùng West Midlands trước đây phải gom đơn hàng thành từng lô để tránh thay đổi dụng cụ, điều này khiến thời gian giao hàng cho các cột đứng đặt làm riêng tăng lên đến sáu tuần. Với dụng cụ thay nhanh và lập trình tham số, thời gian chuyển đổi giảm xuống còn 15 phút và kích thước lô hàng giảm đi một nửa. Thời gian giao hàng cho các đơn đặt hàng tùy chỉnh giảm xuống còn 19 ngày. Giám đốc điều hành Mark Ellison cho biết: "Trước đây chúng tôi lập kế hoạch dựa trên máy móc. Giờ đây chúng tôi lập kế hoạch dựa trên khách hàng."
Trường hợp 4: Nhà sản xuất thiết bị nông nghiệp Canada
Tại Manitoba, một nhà sản xuất thiết bị nông nghiệp đã phải khoét rãnh các thanh ray khung dày và đánh dấu các ký hiệu hàn bằng tay. Việc đánh dấu bằng tay gây ra hiện tượng làm lại công việc khi các ký hiệu bị đọc sai. Việc đánh dấu bằng máy CNC tích hợp đã loại bỏ hoàn toàn việc làm lại và giảm 34% công việc sửa chữa đồ gá hàn. Giám sát viên sản xuất Renee Tremblay nhận xét: "Các thợ hàn không còn phải hỏi hướng của ký hiệu nữa. Điều đó nghe có vẻ nhỏ cho đến khi bạn tính đến số giờ làm lại."
Trường hợp 5: Nhà sản xuất kết cấu thép của Úc
Một nhà máy sản xuất khung băng tải hạng nặng ở Victoria đã gặp khó khăn với hiện tượng sai lệch độ chính xác trên các đoạn dài. Hệ thống định vị servo trên máy mới giúp giữ vị trí rãnh trong phạm vi cộng hoặc trừ 0,15 mm trong suốt một ca làm việc. Tỷ lệ phế phẩm giảm từ 3,2% xuống còn 0,6%, và nhà máy đã loại bỏ được một công đoạn phân loại riêng biệt. Giám đốc sản xuất Liam O'Connor cho biết: "Chúng tôi đã đo đạc trong một tháng trước khi tin vào điều đó. Hiện tượng sai lệch độ chính xác đã hoàn toàn biến mất."
Ứng dụng và Quan hệ đối tác
Máy khắc và đánh dấu rãnh cuộn CNC công suất lớn được sử dụng ở bất cứ nơi nào các tiết diện được tạo hình bằng phương pháp cán hoặc các tiết diện kết cấu dài cần định vị và nhận dạng các đặc điểm. Các ứng dụng phổ biến bao gồm:
Xà gồ và thanh giằng kết cấu có rãnh ở đầu và ký hiệu bộ phận; cột và dầm giá đỡ yêu cầu mẫu rãnh và nhãn tải trọng; khung ghế ô tô và các bộ phận khung gầm cần ký hiệu truy xuất nguồn gốc; thanh ray khung nông nghiệp có ký hiệu hàn; khung băng tải và thiết bị xử lý vật liệu có rãnh lắp đặt; và thanh ray lắp đặt năng lượng mặt trời có mã lô và mã truy xuất nguồn gốc.
Khách hàng trong các phân khúc này thường đánh giá máy móc dựa trên độ lặp lại, thời gian chuyển đổi và khả năng tích hợp với các dây chuyền cán định hình hiện có. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. hợp tác với các nhà tích hợp dây chuyền cán định hình và trực tiếp với các nhà sản xuất để cấu hình máy móc phù hợp với hình dạng biên dạng và khối lượng sản xuất. Mối quan hệ cung ứng lâu dài với các nhà cung cấp linh kiện và thiết bị điều khiển hỗ trợ việc cung cấp phụ tùng thay thế ổn định, điều này rất quan trọng đối với các nhóm mua sắm khi đánh giá tổng chi phí sở hữu chứ không chỉ giá mua.
Câu hỏi thường gặp
Câu 1: Chúng ta có thể kỳ vọng độ lặp lại thực tế như thế nào đối với các đoạn đường kính lớn?
Với thiết bị được bảo trì đúng cách và có hệ thống tham chiếu servo, độ chính xác cộng hoặc trừ 0,15 mm đến 0,25 mm có thể đạt được trên các biên dạng dày, tùy thuộc vào độ cứng của biên dạng và thao tác xử lý. Mấu chốt là tham chiếu trong quá trình gia công chứ không phải dựa vào điểm dừng cố định. Hãy yêu cầu nghiên cứu khả năng gia công trên biên dạng thực tế của bạn, chứ không phải trên chi tiết mẫu.
Câu 2: Công nghệ đánh dấu tích hợp xử lý các bề mặt sâu hoặc cong như thế nào?
Công nghệ khắc dấu được lựa chọn dựa trên điều kiện bề mặt và yêu cầu độ sâu. Đối với các ứng dụng chịu tải nặng, đầu khắc dấu sẽ bám theo đường viền bề mặt đã được lập trình, và hệ thống điều khiển sẽ bù trừ khoảng cách giữa đầu khắc và bề mặt. Nếu bề mặt có độ cong đáng kể, hãy cung cấp các mẫu vật trong quá trình lập đặc tả kỹ thuật để chiến lược khắc dấu được kiểm chứng trước khi giao hàng.
Câu 3: Thời gian chuyển đổi thực tế là bao nhiêu, bao gồm cả việc chuẩn bị dụng cụ?
Việc thay khuôn nhanh với kẹp định sẵn thường giúp giảm thời gian thay khuôn xuống còn 15 đến 25 phút cho một nhóm khuôn mẫu. Biến số quan trọng nhất là sự quen thuộc của người vận hành. Hầu hết các xưởng đều đạt được mức tối thiểu sau vài tuần sản xuất. Chúng tôi khuyến nghị nên thực hiện một buổi trình diễn thay khuôn với khuôn mẫu của riêng bạn như một phần của quá trình nghiệm thu.
Câu 4: Máy móc này có thể tích hợp với dây chuyền sản xuất và hệ thống MES hiện có của chúng tôi không?
Đúng vậy. Hệ thống điều khiển hỗ trợ các giao thức công nghiệp tiêu chuẩn cho việc bắt tay dây chuyền và dữ liệu sản xuất. Đối với việc tích hợp MES, cách tiếp cận thực tế là xác định các điểm dữ liệu bạn cần, chẳng hạn như số lượng linh kiện, ID chương trình và bản ghi vị trí rãnh, và xác thực chúng trong quá trình vận hành thử. Tránh giả định tích hợp hoàn toàn mà không có đặc tả giao diện bằng văn bản.
Câu 5: Việc bảo trì thực tế sẽ diễn ra như thế nào trong vòng 5 năm?
Công tác bảo trì dự kiến bao gồm các hạng mục hao mòn thông thường trên dụng cụ, kiểm tra hiệu chuẩn định kỳ các trục servo và bôi trơn tiêu chuẩn. Yếu tố chi phí lớn hơn là thời gian chờ đợi phụ tùng thay thế, vì vậy bộ phận mua sắm nên xác nhận tính sẵn có của phụ tùng tại địa phương hoặc khu vực và yêu cầu danh sách phụ tùng thay thế được đề xuất kèm theo báo giá.
Kết luận và lời kêu gọi hành động
Nếu hệ thống dập rãnh trục lăn của bạn phụ thuộc vào việc định vị thủ công, các trạm đánh dấu riêng biệt và thời gian thay đổi linh kiện dài, thì chi phí là có thật và sẽ phát sinh định kỳ. Máy dập rãnh và đánh dấu trục lăn CNC công suất lớn sẽ thay đổi hiệu quả kinh tế bằng cách đảm bảo độ chính xác không phụ thuộc vào cảm nhận của người vận hành và loại bỏ hoàn toàn thao tác đánh dấu thứ cấp. Các trường hợp nêu trên cho thấy điều đó trông như thế nào trong thực tế: tỷ lệ phế phẩm dưới 1%, thời gian thay đổi linh kiện dưới 20 phút và thời gian hoàn thành được tính bằng ngày thay vì tuần.
Nếu bạn muốn so sánh điều này với hồ sơ của riêng mình, bước tiếp theo là xem xét kỹ thuật thay vì gọi điện bán hàng. Hãy yêu cầu tài liệu kỹ thuật chuyên sâu về cắt và đánh dấu rãnh cuộn chịu tải nặng, hoặc yêu cầu được nói chuyện với kỹ sư bán hàng về nghiên cứu khả năng hoạt động của bộ phận bạn đang phụ trách. Hãy mang theo bản vẽ hồ sơ và dữ liệu phế liệu hiện tại của bạn. Cuộc trò chuyện sẽ hữu ích hơn theo cách đó.



