Gia công rãnh và đánh dấu bằng máy CNC có phải là điểm nghẽn của bạn?
Đi qua bất kỳ xưởng gia công kim loại nào có sản lượng thấp nhưng đa dạng sản phẩm, bạn sẽ dễ dàng bắt gặp cảnh tượng tương tự: một người thợ cúi gập người trên bàn cắt rãnh thủ công, tay cầm thước kẹp, dùng bút đánh dấu vạch các đường cắt. Thùng phế liệu gần đó cho thấy rõ điều đó — những mảnh vụn bị cong vênh, các chi tiết bị đục lỗ sai, và các bộ phận không đạt kiểm tra mẫu đầu tiên. Nếu điều này nghe có vẻ quen thuộc, bạn không phải là người duy nhất. Nút thắt cổ chai không phải là kỹ năng của nhóm bạn; mà là quy trình.Máy cắt rãnh và đánh dấu CNCChúng được thiết kế để loại bỏ điểm nghẽn đó bằng cách kết hợp việc cắt rãnh và đánh dấu chính xác trong một thao tác tự động duy nhất. Nhưng liệu công nghệ này có thực sự hiệu quả? Nói ngắn gọn: có – khi được thiết kế và tích hợp đúng cách. Bài viết này sẽ phân tích thực tế kỹ thuật, các yếu tố thúc đẩy lợi tức đầu tư (ROI) và những cạm bẫy cần tránh, để bạn có thể quyết định xem đã đến lúc loại bỏ hoàn toàn trạm gia công thủ công hay chưa.
Vì sao việc khắc và đánh dấu truyền thống lại tốn kém hơn bạn nghĩ?
Hãy đi vào chi tiết. Những khó khăn trong việc cắt và đánh dấu truyền thống không chỉ nằm ở tốc độ mà còn ảnh hưởng đến toàn bộ chuỗi sản xuất của bạn. Dưới đây là ba tình huống thường gặp ở các nhà sản xuất trên toàn thế giới.
Vấn đề khó khăn 1: Chất lượng không nhất quán và phải làm lại trong các đợt sản xuất nhiều loại sản phẩm khác nhau.
Khi sản xuất 200 biến thể giá đỡ khác nhau mỗi tuần, việc bố trí và cắt rãnh thủ công sẽ dẫn đến sai sót. Đường kẻ đánh dấu của người vận hành có thể lệch 0,5 mm; khuôn cắt rãnh có thể bị mòn không đều. Kết quả là: các bộ phận không khớp, các cụm lắp ráp cần phải dùng lực, và việc làm lại làm giảm lợi nhuận. Trong một xưởng gia công điển hình, tỷ lệ làm lại từ 3-5% là phổ biến với các phương pháp thủ công, và mỗi bộ phận được làm lại có thể tốn gấp 2-3 lần thời gian gia công ban đầu. Thêm chi phí vận chuyển nhanh để đáp ứng thời hạn của khách hàng, và chi phí thực tế sẽ tăng lên đáng kể.
Vấn đề nan giải thứ 2: Thiếu hụt lao động lành nghề và chi phí đào tạo.
Việc tìm kiếm những người vận hành có thể đọc bản vẽ phức tạp, tính toán dung sai uốn cong và thiết lập máy cắt rãnh thủ công ngày càng khó khăn. Đào tạo một nhân viên mới đạt trình độ thành thạo thường mất từ 6 đến 12 tháng. Trong thời gian đó, tỷ lệ phế phẩm tăng cao, và các thợ vận hành kỳ cựu dành hàng giờ để hướng dẫn thay vì sản xuất. Tại các khu vực như Tây Âu và Bắc Mỹ, nơi các thợ máy lành nghề nghỉ hưu nhanh hơn tốc độ thay thế, sự chảy máu chất xám này là một rủi ro chiến lược.
Vấn đề khó khăn thứ 3: Giới hạn năng suất và chi phí ẩn
Việc khắc và đánh dấu thủ công là các thao tác tuần tự. Người vận hành đánh dấu chi tiết, di chuyển đến máy khắc, căn chỉnh, khắc, rồi lặp lại. Đối với một chi tiết cần bốn vết khắc và sáu dấu, thời gian chu kỳ có thể dễ dàng vượt quá 5 phút. Với mức lương nhân công cố định là 65 đô la/giờ, chi phí nhân công trực tiếp đã lên tới hơn 5 đô la cho mỗi chi tiết – chưa kể thời gian máy ngừng hoạt động, thiết lập đồ gá và kiểm tra. Khi khối lượng đơn đặt hàng biến động, chi phí nhân công cố định này trở thành yếu tố làm giảm lợi nhuận đáng kể.
Giải pháp khắc và đánh dấu rãnh bằng máy CNC: Độ chính xác cao ở tốc độ sản xuất
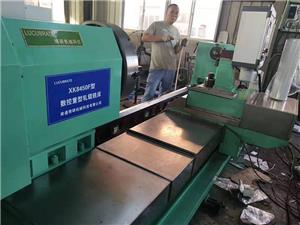
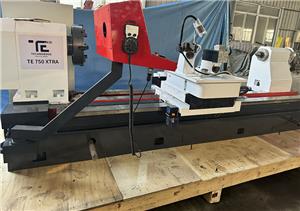
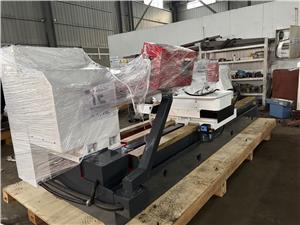
Máy khắc và dập rãnh CNC giải quyết tận gốc những khó khăn này. Bằng cách tích hợp đầu khắc rãnh điều khiển bằng động cơ servo với các bộ phận đánh dấu có thể lập trình—tất cả được điều khiển thông qua giao diện CNC—các máy này biến một quy trình thủ công, dễ xảy ra lỗi thành một quy trình làm việc tự động duy nhất.
Cách thức hoạt động: Tổng quan kỹ thuật
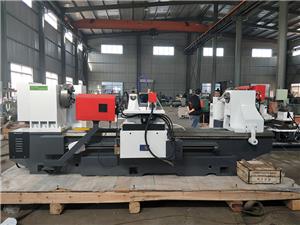
Cốt lõi của hệ thống là một khung chắc chắn hỗ trợ đầu cắt rãnh lăn và đầu đánh dấu, cả hai đều được gắn trên các thanh dẫn hướng tuyến tính chính xác. Phôi được đưa qua các con lăn dẫn động bằng servo để kẹp và định vị vật liệu với độ lặp lại ±0,05 mm. Bộ điều khiển CNC đọc tệp DXF hoặc nhập trực tiếp tọa độ, sau đó thực hiện các đường cắt rãnh và đánh dấu mà không cần sự can thiệp của người vận hành. Việc cắt rãnh được thực hiện bằng bộ khuôn đột bằng thép công cụ tôi cứng, trong khi việc đánh dấu có thể được thực hiện bằng cách khắc, in phun hoặc chấm bi – tùy thuộc vào vật liệu và yêu cầu về khả năng truy xuất nguồn gốc. Cơ chế lăn cho phép xử lý liên tục các tấm cuộn hoặc tấm đã cắt sẵn, lý tưởng cho sản xuất đa dạng sản phẩm.
Giải pháp cho vấn đề khó khăn số 1: Loại bỏ việc làm lại bằng cách đảm bảo độ chính xác trong quy trình khép kín.
Bằng cách loại bỏ thao tác bố trí thủ công, máy móc loại bỏ sự sai lệch do con người gây ra. Mỗi rãnh và dấu hiệu được đặt theo chương trình kỹ thuật số, với phản hồi vị trí từ bộ mã hóa đảm bảo rằng chi tiết đầu tiên và chi tiết thứ một nghìn đều giống hệt nhau. Trên thực tế, khách hàng báo cáo tỷ lệ làm lại giảm từ 4% xuống dưới 0,5%. Đối với một xưởng sản xuất 10.000 chi tiết mỗi tháng, điều đó có nghĩa là giảm được 350 chi tiết phải làm lại - tiết kiệm hàng nghìn đô la chi phí nhân công và vật liệu.
Giải pháp cho vấn đề khó khăn số 2: Giảm bớt kỹ năng trong quy trình vận hành, chứ không phải giảm kết quả.
Với máy cắt rãnh và đánh dấu CNC, vai trò của người vận hành chuyển từ việc thiết kế bố cục chuyên nghiệp sang vận hành máy móc. Thời gian đào tạo giảm từ nhiều tháng xuống còn vài ngày. Giao diện trực quan và thuật toán sắp xếp tích hợp sẵn của máy giúp ngay cả người mới vào nghề cũng có thể tải chương trình và sản xuất các chi tiết đạt tiêu chuẩn. Điều này không chỉ giảm thiểu tình trạng thiếu nhân lực mà còn giải phóng nhân viên cấp cao khỏi các công việc có giá trị cao hơn như lập trình và kiểm soát chất lượng.
Giải pháp cho vấn đề khó khăn số 3: Vượt qua giới hạn năng suất.
Thời gian chu kỳ giảm mạnh. Một chi tiết trước đây mất 5 phút khi gia công thủ công giờ có thể hoàn thành trong vòng chưa đầy 60 giây—bao gồm cả việc tạo rãnh và đánh dấu. Hệ thống cấp liệu dạng cuộn cho phép gia công liên tục, và việc thay dao được giảm thiểu nhờ hệ thống thay dao nhanh. Kết quả là năng suất tăng gấp 3-5 lần mà không cần tăng diện tích sàn hoặc ca làm việc. Hơn nữa, mức tiêu thụ năng lượng của máy được tối ưu hóa; động cơ servo chỉ tiêu thụ điện năng khi hoạt động, không giống như máy ép thủy lực hoạt động liên tục.
So sánh: Khắc rãnh và đánh dấu bằng tay so với bằng máy CNC
| Số liệu | Khắc và đánh dấu thủ công | Gia công và khắc rãnh bằng máy CNC |
|---|---|---|
| Thời gian chu kỳ cho mỗi chi tiết (4 khấc, 6 vạch) | 5–7 phút | 45–90 giây |
| Tỷ lệ làm lại | 3–5% | <0,5% |
| Kỹ năng vận hành cần thiết | Trình độ cao (thời gian đào tạo 6-12 tháng) | Thấp (huấn luyện 1-2 tuần) |
| Thời gian thiết lập cho bộ phận mới | 15–30 phút | 2–5 phút (nhớ lại chương trình) |
| Chất thải vật liệu | 2–4% | <1% |
Những câu chuyện thành công của khách hàng: Kết quả đã được chứng minh trên nhiều khu vực.
Số liệu nói lên tất cả, nhưng bối cảnh mới là điều quan trọng. Dưới đây là bốn ví dụ về các nhà sản xuất đã chuyển đổi hoạt động của họ bằng công nghệ khắc và đánh dấu rãnh bằng máy CNC – mỗi sản phẩm đều do NANTONG LUCUBRATE MACHINERY TECHNICAL LTD cung cấp.
Trường hợp 1: Công ty Heinrich Weber GmbH, Đức – Giá đỡ ô tô
Heinrich Weber, một nhà cung cấp phụ tùng ô tô cấp 2 ở Bavaria, từng gặp khó khăn với tỷ lệ sản phẩm lỗi lên tới 6% trên 120 biến thể giá đỡ khác nhau. Sau khi lắp đặt máy cắt và đánh dấu CNC LUCUBRATE, tỷ lệ sản phẩm lỗi giảm xuống còn 0,3%, và thời gian chu kỳ sản xuất mỗi chi tiết giảm từ 6,2 phút xuống còn 1,1 phút. "Máy móc này đã hoàn vốn trong vòng 14 tháng chỉ nhờ giảm thiểu phế phẩm", Giám đốc Sản xuất Klaus Richter cho biết. "Các công nhân của chúng tôi giờ đây tập trung vào kiểm tra chất lượng, chứ không phải bố trí sản phẩm nữa."
Trường hợp 2: Precision Fab Inc., Hoa Kỳ – Linh kiện HVAC
Công ty Precision Fab, đặt tại Ohio, sản xuất phụ kiện ống dẫn khí theo lô nhỏ chỉ 25 chiếc. Việc cắt rãnh thủ công là điểm nghẽn, giới hạn sản lượng ở mức 800 chi tiết mỗi ca. Với hệ thống LUCUBRATE, giờ đây họ đạt được sản lượng 2.400 chi tiết mỗi ca, và thời gian thiết lập cho các hình dạng mới chỉ dưới 3 phút. "Chúng tôi nhận báo giá cho những đơn hàng mà trước đây chúng tôi từ chối vì không đáp ứng được giá cả," chủ sở hữu Sarah Jenkins cho biết. "Máy móc đã mang lại cho chúng tôi lợi thế cạnh tranh."
Trường hợp 3: Metalform Srl, Ý – Tấm ốp kiến trúc
Metalform, một nhà sản xuất các tấm thép không gỉ trang trí, cần việc đánh dấu chính xác để đảm bảo khả năng truy xuất nguồn gốc. Việc khắc thủ công không nhất quán và chậm. Máy LUCUBRATE với công nghệ đánh dấu chấm bi đã giảm thời gian đánh dấu đến 80% và loại bỏ hoàn toàn lỗi đánh dấu. "Khách hàng của chúng tôi yêu cầu khả năng truy xuất nguồn gốc đầy đủ trên mỗi tấm," Giám đốc Chất lượng Marco Bianchi cho biết. "Giờ đây chúng tôi có thể đảm bảo điều đó, và chúng tôi đã giành được các hợp đồng yêu cầu điều này."
Trường hợp 4: Nordic Steel AB, Thụy Điển – Vỏ bọc máy móc hạng nặng
Công ty Nordic Steel từng phải đối mặt với tỷ lệ phế phẩm 12% đối với các vỏ thép dày do lỗi cắt rãnh thủ công. Sau khi tích hợp máy cắt rãnh và đánh dấu cuộn thép CNC LUCUBRATE với dây chuyền cấp liệu cuộn, tỷ lệ phế phẩm giảm xuống còn 0,8% và hiệu suất sử dụng vật liệu được cải thiện 7%. "Lợi tức đầu tư là không thể phủ nhận - chúng tôi đã thu hồi vốn đầu tư trong 11 tháng," Giám đốc điều hành Erik Lund cho biết. "Độ tin cậy của máy móc rất tuyệt vời; chúng tôi không gặp bất kỳ sự cố ngừng hoạt động ngoài kế hoạch nào trong hai năm qua."
Ứng dụng và Quan hệ đối tác: Nơi độ chính xác là điều không thể thiếu
Máy khắc và dập rãnh CNC vượt trội trong các ứng dụng đòi hỏi độ chính xác, tốc độ và khả năng truy xuất nguồn gốc. Các lĩnh vực chính bao gồm:
- Ô tô:Các bộ phận như giá đỡ, linh kiện khung gầm và các bộ phận ống xả cần độ chính xác về kích thước.
- Hệ thống HVAC:Các phụ kiện ống dẫn, mặt bích và móc treo yêu cầu sản xuất số lượng lớn, ít chủng loại.
- Kim loại kiến trúc:Các tấm ốp trang trí, tấm ốp tường và lan can cần được đánh dấu một cách kín đáo nhưng vẫn bền vững.
- Máy móc hạng nặng:Các bộ phận bao che, bảo vệ và các chi tiết kết cấu được làm từ vật liệu có độ dày lớn.
- Vỏ thiết bị điện:Các tấm ốp lưng và tấm gắn có đánh dấu cho biết mã số linh kiện.
CÔNG TY TNHH KỸ THUẬT MÁY MÓC NANTONG LUCUBRATE đã thiết lập quan hệ đối tác với các nhà sản xuất thiết bị xử lý cuộn thép và nhà cung cấp vật liệu hàng đầu, đảm bảo tích hợp liền mạch vào các dây chuyền hiện có. Ví dụ, máy móc của chúng tôi tương thích với các hệ thống cấp liệu cuộn thép chính, cho phép các nhà sản xuất xử lý vật liệu trực tiếp từ cuộn thép – loại bỏ các bước cắt phôi và giảm chi phí hơn nữa. Những mối quan hệ đối tác này không chỉ mang tính kỹ thuật; chúng được xây dựng trên cam kết chung về chất lượng và thời gian hoạt động, với các thỏa thuận dịch vụ chung đảm bảo thời gian phản hồi dưới 24 giờ tại Châu Âu và Bắc Mỹ.
Câu hỏi thường gặp: Kỹ sư và quản lý mua sắm thực sự hỏi gì?
1. Máy có thể xử lý những loại vật liệu và độ dày nào?
Các mẫu máy tiêu chuẩn của chúng tôi có thể gia công thép mềm, thép không gỉ, nhôm và đồng với độ dày từ 0,5 mm đến 6 mm, tùy thuộc vào dụng cụ. Đối với các vật liệu dày hơn, chúng tôi cung cấp các cấu hình chịu tải nặng lên đến 12 mm. Lực cắt được theo dõi theo thời gian thực để ngăn ngừa quá tải dụng cụ, và đầu khắc có thể được trang bị thêm chức năng khắc rãnh, in phun hoặc khắc chấm để phù hợp với yêu cầu về độ hoàn thiện bề mặt.
2. Làm thế nào để đảm bảo độ rõ nét của ký hiệu sau khi tạo hình và phủ lớp?
Độ sâu và độ tương phản của dấu khắc có thể lập trình được. Đối với các bộ phận sẽ được sơn tĩnh điện, chúng tôi khuyên dùng phương pháp khắc chấm với độ sâu 0,1–0,2 mm, vẫn giữ được độ rõ nét sau khi sơn. Đối với thép không gỉ, phương pháp khắc vạch thường được ưa chuộng hơn. Chúng tôi cũng cung cấp tùy chọn hệ thống thị giác để kiểm tra chất lượng dấu khắc ngay trên dây chuyền sản xuất, đảm bảo khả năng truy xuất nguồn gốc 100%.
3. Lịch bảo trì điển hình và tuổi thọ của dụng cụ là như thế nào?
Các dụng cụ cắt rãnh được làm từ thép dụng cụ tôi cứng (HRC 60–62) và thường có tuổi thọ từ 50.000 đến 100.000 chu kỳ tùy thuộc vào vật liệu. Chúng tôi khuyến nghị kiểm tra bôi trơn hàng ngày và kiểm tra cạnh dụng cụ hàng tuần. Hệ thống servo của máy yêu cầu bảo trì tối thiểu—chỉ cần hiệu chuẩn bộ mã hóa hàng năm là đủ. Thời gian trung bình giữa các lần hỏng hóc (MTBF) của toàn hệ thống là hơn 10.000 giờ dựa trên dữ liệu thực tế.
4. Máy móc này có thể tích hợp với hệ thống ERP/MES hiện có của chúng tôi không?
Vâng. Bộ điều khiển CNC hỗ trợ các giao thức OPC UA và Ethernet/IP, cho phép giao tiếp trực tiếp với hệ thống ERP hoặc MES để tải đơn đặt hàng và báo cáo sản xuất. Chúng tôi cũng cung cấp bộ công cụ phát triển phần mềm (SDK) để tích hợp tùy chỉnh. Một số khách hàng đã triển khai sản xuất tự động hoàn toàn bằng cách kết nối máy móc với hệ thống lập kế hoạch của họ.
5. Thời gian giao hàng là bao lâu và có những hỗ trợ nào?
Thời gian giao hàng tiêu chuẩn là 10-12 tuần kể từ khi xác nhận đơn đặt hàng, tùy thuộc vào cấu hình. Chúng tôi cung cấp dịch vụ lắp đặt và đào tạo tại địa điểm của khách hàng, và mạng lưới dịch vụ toàn cầu của chúng tôi đảm bảo giao hàng phụ tùng thay thế trong vòng 48 giờ ở hầu hết các khu vực. Đối với các ứng dụng quan trọng, chúng tôi cung cấp các gói chẩn đoán từ xa và bảo trì dự đoán.
Kết luận: Chuyển từ điểm nghẽn sang bước đột phá
Bằng chứng rất rõ ràng: việc cắt và đánh dấu thủ công là những lãng phí lợi nhuận âm thầm. Máy cắt và đánh dấu CNC từ NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. mang đến giải pháp đã được chứng minh cho chất lượng cao hơn, chi phí thấp hơn và tính linh hoạt cao hơn. Cho dù bạn đang hoạt động trong lĩnh vực ô tô, HVAC hay kim loại kiến trúc, công nghệ này đã sẵn sàng – và lợi tức đầu tư (ROI) rất hấp dẫn. Đừng để công việc thủ công quyết định năng lực sản xuất của bạn.Tải xuống tài liệu kỹ thuật của chúng tôiđể tìm hiểu sâu hơn về thông số kỹ thuật máy móc và chiến lược tích hợp, hoặcliên hệ với kỹ sư bán hàng của chúng tôiHãy thảo luận về ứng dụng cụ thể của bạn. Lợi thế cạnh tranh tiếp theo của bạn có thể chỉ cách một chu kỳ điều chỉnh nhỏ.